

Kies een vers geschoren stalen plano van een stapel en het probleem verschijnt binnen twee seconden. Een braam aan de onderrand vangt de handschoen op, de handpalm glijdt over een laagje olie en de hand draait. Die combinatie van een scherpe rand, zwakke grip en een losse pasvorm is wat fabrikanten naar de EHBO-kamer stuurt, en niet alleen de scherpe rand.
Eerst het korte antwoord: voor de meeste metaalbewerkingen standaardiseert u op ANSI A4 tot A6 snijbescherming met een nitril- of PU-palmcoating, een nauwsluitende pasvorm en een manchet die de pols bedekt. Voor inspectiebanken en lichte montage zijn A2 en A3 voldoende. De A7 en A8 horen thuis bij schrootverwerking en zwaar knipwerk, waarbij de handen de hele dienst in aanraking komen met de ruwe randen. Het kopen van één niveau voor de hele plant is de meest voorkomende en duurste fout bij handbescherming.
Waar bezuinigingen daadwerkelijk plaatsvinden in de metaalproductie
Handschoenspecificaties worden meestal geschreven vanuit een catalogus. Ze houden beter stand als ze vanaf de vloer worden geschreven. Bij plaatbewerking komen de verwondingen op drie momenten voor: een plano van een stapel trekken, een onderdeel opvangen dat wegglijdt en in een afvalbak reiken. Elk vereist een andere balans tussen snijniveau, grip en dekking.
| Taak | Primair gevaar | Beginnend maainiveau | Vaak over het hoofd gezien |
|---|---|---|---|
| Behandeling van vellen en blanco's | Gebraamde randen, scherpe spoeluiteinden | A4 tot A5 | Grip op olieachtig laken, polsbedekking |
| Ontbramen en slijpen | Schurend contact, hete fijne deeltjes | A3 tot A5 | Slijtvastheid, hittebestendigheid |
| Kantpers- en afschuifwerkzaamheden | Plotseling randcontact, knijpen | A5 tot A6 | Bescherming tegen stoten van de handrug |
| Afsnijdsels en afvalbakken | Gekartelde, onvoorspelbare randen | A6 tot A8 | Lekweerstand, dekking van de onderarm |
| Inspectie en lichte montage | Klein randcontact | A2 tot A3 | Behendigheid, pasvorm, aanraakgevoeligheid |
Twee van die rijen drijven het grootste deel van de kosten. Een niveau hoger gaan op de inspectiebank kost niets en kost behendigheid. Eén niveau te laag blijven op het gebied van schrootverwerking is waar de compensatieclaims vandaan komen.
ANSI-verlagingsniveaus lezen zonder te veel te kopen
ANSI/ISEA 105 beoordeelt de snijweerstand van A1 tot A9 met behulp van de ISO 13997-test, waarbij een afgerond mes onder toenemende belasting over het monster beweegt totdat het doorsnijdt. Het resultaat wordt weergegeven in gramkracht: A4 is ongeveer 1.500 g, A5 ongeveer 2.200 g, A6 ongeveer 3.000 g, A7 ongeveer 4.000 g en A8 bijna 5.000 g. EN 388:2016 drukt hetzelfde ISO 13997-resultaat anders uit, met behulp van de letters A tot en met F, dus een EN 388-niveau D komt dicht in de buurt van ANSI A5.
Wat op een productievloer van belang is, is de testmethode, niet alleen het aantal. Beoordelingen gebaseerd op de oudere coupétest kunnen er indrukwekkend uitzien op hard, geschaafd staal en vervolgens mislukken tijdens het gebruik, omdat het coupéblad bot wordt tijdens het reizen. Een mes dat bot wordt, beloont zachtere voeringen. De TDM-methode zorgt ervoor dat het snijvlak consistent blijft. Daarom zouden veiligheidsmanagers in de metaalbewerking moeten vragen naar het ISO 13997-cijfer op het specificatieblad in plaats van een hoofdniveau te accepteren.
- A2 tot A3: inspectie, verpakking (25%)
- A4: algemene velverwerking (30%)
- A5 t/m A6: knippen, perswerk (30%)
- A7 en hoger: schrootverwerking (15%)
Illustratieve verdeling van snijniveaus in een gemengde productiewerkplaats, gebaseerd op typische taakgroepen.
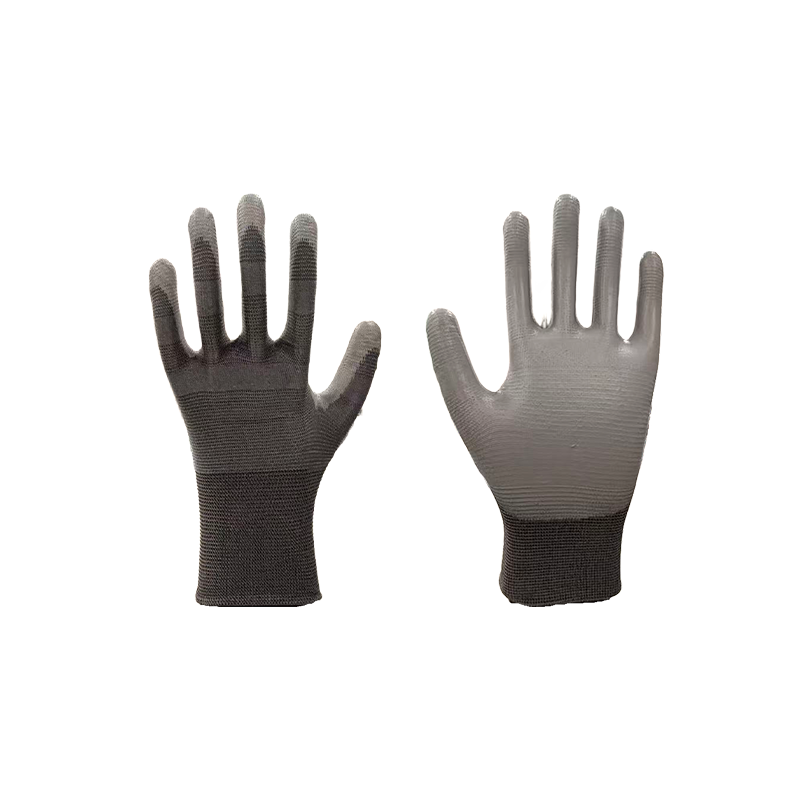
Een 13-gauge HPPE-voering met de classificatie ANSI A5 is het werkpaard voor de meeste productievloeren: voldoende snijweerstand voor afgeschuurde randen en ontbramen, dun genoeg zodat operators de voering erop kunnen laten zitten in plaats van deze er tussen de klussen door af te trekken.
 13-Gauge ANSI A5 grijze snijbestendige veiligheidshandschoenen Een 13-gauge HPPE-voering met ANSI A5-rating voor fabricagetaken; de dunne constructie is geschikt voor geschoren randen en ontbramen waarbij werknemers handschoenen aanhouden. Bekijk Product →
De vezels achter de snijwaarde
Het nummer op de doos komt van het voeringgaren en de manier waarop het is gebreid. Vier constructies dekken bijna alles wat in de metaalbewerking wordt gebruikt, en elk heeft een compromis dat op de vloer te zien is in plaats van op het specificatieblad.
Typische ANSI-snijbereiken bereikt door gewone voeringconstructies; De daadwerkelijke prestaties zijn afhankelijk van de dikte, de mengverhouding en de breidichtheid.
Hoogwaardig polyethyleen gemengd met glasvezel is de meest gebruikelijke route naar A4 tot en met A6. Het is licht, flexibel en behoudt zijn waarde als het droog is. Para-aramide zorgt voor hitte- en vlambestendigheid, wat past bij lasondersteuning en het hanteren van hete onderdelen, maar biedt minder snijweerstand per gewichtseenheid, dus wordt het meestal gemengd in plaats van alleen gebruikt. Staaldraadkernen duwen de classificaties naar A7 en A8 en blijven werken als de voering nat of vettig is, ten koste van het gewicht, de stijfheid en een langzamere aantrekroutine.
Gauge verandert ook het resultaat. Een 18-gauge voering is dunner, koeler en handiger dan een 13-gauge voering, maar het fijnere garen plaatst minder snijbestendige vezels in elke vierkante centimeter, dus hetzelfde mengsel scoort vaak een niveau lager op 18 gauge. Als een specificatie voor comfort van 13 naar 18 gauge gaat, moet het snijniveau opnieuw worden gecontroleerd in plaats van te worden aangenomen.
Coatings, grip en slijtage
Snijweerstand houdt de rand uit de huid. Grip bepaalt of de handschoen het onderdeel vasthoudt of erop draait. Palmcoatings doen dat werk, en ze dragen ook het grootste deel van de slijtage.
| Coating | Grip op vette delen | Slijtvastheid | Flexibiliteit | Waar het past |
|---|---|---|---|---|
| PU | Redelijk tot goed | Goed | Uitstekend | Droge tot licht geoliede delen, fijne bediening |
| Nitril | Zeer goed | Zeer goed | Goed | Vette plaat, algemene fabricage |
| Latex | Redelijk wat betreft olie, goed als het nat is | Goed | Zeer goed | Droge delen en gemengde natte taken |
| Ongecoat breisel | Arm | Laag | Beste | Inspectiebanken, oliearm werk |
Slijtage wordt afzonderlijk beoordeeld op basis van de snijweerstand, op een schaal van 1 tot 6, zodat een handschoen een sterk snijniveau kan dragen en na een week ontbramen nog steeds door de handpalm kan slijten. Wanneer het slijpen, ontbramen of hanteren van ruwe gietstukken deel uitmaakt van het werk, controleer dan de slijtvastheid naast de snijwaarde in plaats van aan te nemen dat de twee samen bewegen.
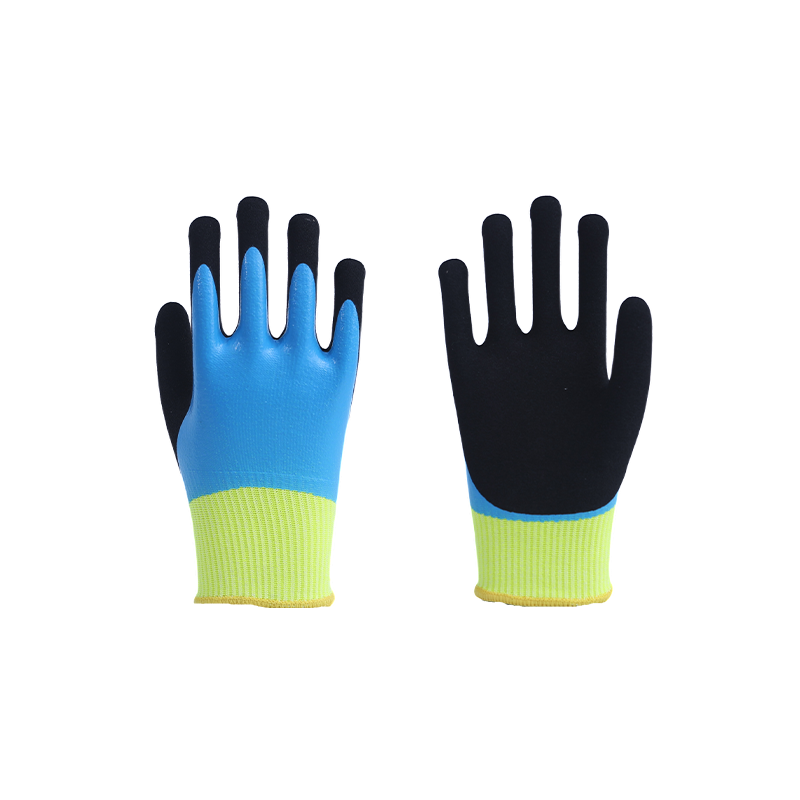
Waar schurend contact en scherpe randen samenkomen, geven een volledig ondergedompelde handpalm en een versterkte basis leven aan de handschoen zonder de voering te veranderen.
 Volledig ondergedompelde schurende snijbestendige werkhandschoenen Voor schurend contact langs scherpe randen worden de volledig ondergedompelde handpalm en versterkte basis gepresenteerd om de levensduur van de handschoen te verlengen vóór bulkbestellingen. Bekijk Product →
Dompelmaterialen zijn niet uitwisselbaar binnen een productassortiment, en de keuze voor nitril, latex of PU heeft op verschillende manieren invloed op de grip op nat wegdek, de zachtheid en de kosten. Een nadere blik op hoe elke dip presteert, is de moeite waard om te lezen voordat een bulkorder wordt ondertekend.
Vergelijk nitril-, latex- en PU-dompelopties voordat u een bulkbestelling plaatst .
Impact- en beknellingsgevaar rond afkantpersen en scharen
Snijweerstand zegt niets over impact. Een onderdeel kan van een afkantpers afschieten, een afgesneden stuk kan op de knokkels terechtkomen en een ram kan zich op de vingers sluiten. Bescherming van de handrug is de oplossing, en deze wordt afzonderlijk beoordeeld. ANSI/ISEA 138 rangschikt impacthandschoenen van niveau 1 tot niveau 3 op basis van de piekkracht die door het knokkelgebied wordt overgebracht, waarbij niveau 3 het meest beschermend is met ongeveer minder dan 4 kN, tegenover minder dan 9 kN voor niveau 1.
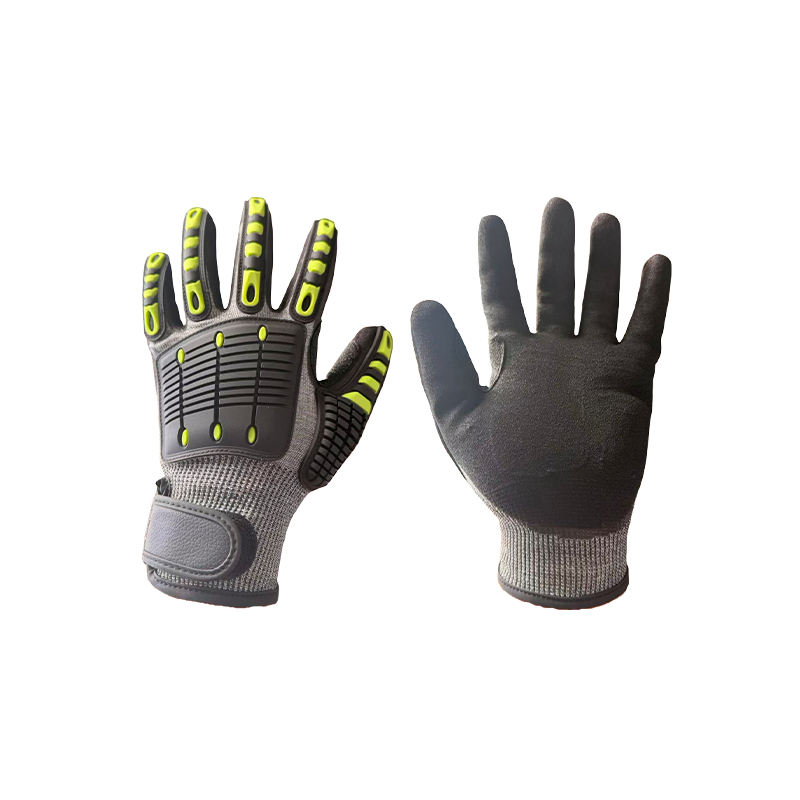
De combinatie van een snijbestendige voering met gegoten TPR op de handrug dekt beide risico's in één handschoen af, wat van belang is op afkantpers- en schaarstations waar operators tussen taken niet van handschoenen wisselen.
 A6 Snijbestendige TPR schokabsorberende veiligheidshandschoenen Combineert een A6-snijbestendige voering met gegoten TPR-handrugbescherming, geschikt voor impactrisicostations waar operators één paar aanhouden. Bekijk Product →
Impactpadding vermindert de flexibiliteit en voegt warmte toe, dus het hoort thuis op de stations waar impact een reëel gevaar is in plaats van op elk paar in de fabriek.
Pasvorm, maatvoering en manchetlengte bepalen of de beoordeling wordt gebruikt
Een handschoen met het juiste snijniveau en de verkeerde pasvorm beschermt niemand, omdat hij loslaat.
- Losse handschoenen blijven aan de bramen vastzitten en worden van de hand getrokken; strakke handschoenen veroorzaken vermoeidheid en raken aan het einde van een dienst bezeerd aan de pols.
- Een gebreide pols zorgt voor behendigheid bij bankwerk. Een langere manchet, ongeveer 35 cm, is geschikt voor diep contact met olie of chemicaliën en beschermt de onderarm.
- De zoom van de manchet is een veelvoorkomend vangpunt. Een braam die aan de zoom blijft haken, draait de hele handschoen rond en legt de handpalm bloot.
- Slijtage van de coating is het eerste teken van vervanging. Zodra de palmcoating doorslijt, neemt de snijprestatie snel af naarmate de voering pillen.
- Warmteopbouw is belangrijk in de zomer. Door twee paar per machinist per dienst te wisselen, blijven de voeringen droog en blijven de handschoenen in gebruik.
- Als werknemers een handschoen uittrekken om een kleine sluiting op te pakken, is de pasvorm of de behendigheid verkeerd, en niet de werknemer.
Een inkoopchecklist voor veiligheidsmanagers
- Breng elke taak in kaart met het werkelijke gevaar: type rand, olie, hitte, impact, chemisch contact.
- Stel een snijniveau per taakgroep in, in plaats van één niveau voor de hele fabriek.
- Vraag naar het ISO 13997- of TDM-resultaat in gramkracht of newton, niet alleen de letter of het cijfer.
- Controleer de slijtage- en gripwaarden naast de snijwaarde.
- Bestel twee maten per team en voer een vloerproef van twee weken uit voordat u de bulkaankoop doet.
- Bevestig de manchetlengte en coating voor stations met olie, natte of chemicaliënblootstelling.
- Vergelijk de vervangingsfrequentie en doorlooptijd, niet alleen de eenheidsprijs per dozijn.
- Vraag naar aangepaste afmetingen, branding en verpakking als u van plan bent om op meerdere locaties te standaardiseren.
De meeste specificatieproblemen zijn goedkoper op te lossen vóór de eerste containerschepen dan daarna. Als uw takenlijst een mix van scherpe randen, olieachtige platen en impactstations bevat, is het de moeite waard om de specificatie eerst te vergelijken met echte monsters. Verstuur uw takenlijst en vraag een offerte aan zodat de snijniveaus, coatings en manchetlengtes kunnen worden afgestemd op de stations die u daadwerkelijk gebruikt.
Veelgestelde vragen
Zijn A5-handschoenen voldoende voor kantbankwerk?
Meestal vanwege het snijrisico, maar niet altijd vanwege het impactrisico. Een kantbank heeft vaak een snijniveau van A5 of A6 nodig, gecombineerd met ANSI/ISEA 138 stootbescherming op de handrug.
Kunnen snijbestendige handschoenen ook lekrijden voorkomen?
Nee, lekbestendigheid wordt apart getest. Een voering die bestand is tegen een glijdend mes, kan nog steeds een dunne, gekartelde afsnijding doorlaten. Controleer bij afvalbakken de lekprestaties en het snijniveau.
Kan één handschoentype een hele productiewerkplaats bestrijken?
Het kan op die manier worden gespecificeerd, maar de prijs is behendigheid bij lichte taken en bescherming bij zware taken. Twee of drie niveaus voor inspectie, algemene afhandeling en schrootwerk zullen over het algemeen doorgaans goedkoper zijn.
Hoe vaak moeten snijbestendige handschoenen vervangen worden?
Wanneer de palmcoating doorslijt, wanneer de voering gaat pillen of blijft haken, of na contact met chemicaliën die de vezels afbreken. De snijprestaties nemen af bij slijtage, dus een versleten A5 is geen A5.
Het afstemmen van een snijniveau op elk station, het controleren van de grip en slijtage ernaast, en het bevestigen van de pasvorm op een echte ploeg omvat bijna elke faalwijze in de metaalproductie. Begin met het gevaar en pak dan de handschoen, in plaats van andersom.