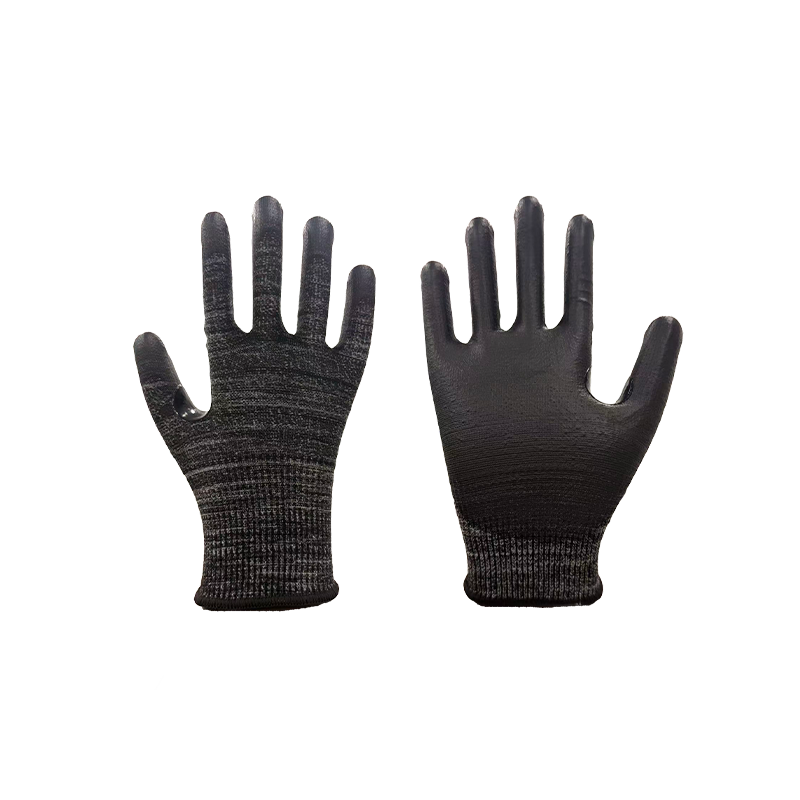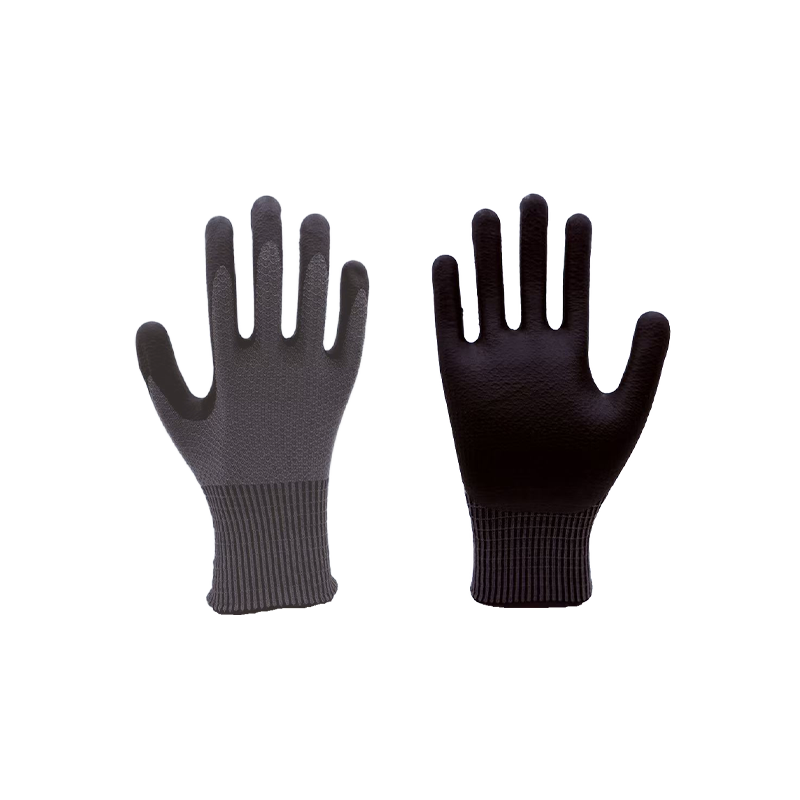


Een koper opent een doos ANSI A5-handschoenen en voert een controle van vijf minuten uit. Drie paren passeren; de vierde geeft een snijkracht van ongeveer 1.700 gram weer. Op de datasheet stond A5 - ongeveer 2.200 g en meer. Dus is de handschoen verkeerd, of is de test?
Bij een fabrikant die zijn eigen onderzoek en ontwikkeling en een eigen laboratorium uitvoert, is het antwoord meestal geen van beide. Snijweerstand is een bereik, geen vast getal, en de enige betrouwbare manier om een productiepartij binnen dat bereik te houden is door het garen, het breiwerk, de coating en de dompellijn te controleren en vervolgens de afgewerkte handschoen te verifiëren met gekalibreerde tests op elke partij - en niet één keer, tijdens de bemonsteringsfase.
Dat verschil onderscheidt twee leveranciers die allebei "A5" op een doos drukken. Eén testte twee jaar geleden een prototype. De ander weet waarom het getal beweegt, hoe ver het kan bewegen voordat een partij wordt afgewezen, en wat hij op de lijn moet aanpassen als dat gebeurt. Hier leest u hoe het testen feitelijk werkt, waar de toleranties gelden en wat u moet vragen voordat u een specificatie goedkeurt.
Wat snij- en slijtvastheidsbeoordelingen feitelijk meten
Er zijn twee cut-testmethoden die domineren en die niet uitwisselbaar zijn. ANSI/ISEA 105, de Amerikaanse standaard, maakt gebruik van ASTM F2992 met een TDM-100 recht mes en rapporteert de kracht die nodig is om door het monster te snijden in grammen, gesorteerd in niveaus A1 tot A9. EN 388:2016, de Europese norm, behoudt de oudere coupétest voor materialen met een lagere prestatie, maar schakelt over naar de ISO 13997-test met rechte messen voor hoogwaardige garens, waarbij niveaus A tot en met F worden gerapporteerd, van 2 N tot 30 N en hoger.
Omdat de bladgeometrie en belastingstoepassing verschillen, kunnen de twee schalen niet met een formule worden omgezet. A5 bevindt zich op veel aramide- en HPPE-constructies in ongeveer dezelfde buurt als EN-niveau E, maar de afbeelding verschuift afhankelijk van het garenmengsel, het voeringgewicht en de coating. Behandel elke conversietabel als een schatting en nooit als een claim.
Binnen het laboratorium zijn het drie variabelen die het grootste deel van de verspreiding veroorzaken:
- Garen en maat. Een 13-gauge aramide voering en een 18-gauge HPPE voering kunnen beide A5 bereiken terwijl ze zich totaal anders in de hand gedragen. Een fijnere maat koopt meestal behendigheid; zwaardere voeringen kopen duurzaamheid.
- Coating. Nitril, latex en PU veranderen de grip, de slijtvastheid en de prestaties op nat wegdek, dus de snijtest moet worden herhaald op de gecoate handschoen, en niet alleen op de blote voering.
- Voorbereiding van monsters. Een platte coupon die uit de handpalm wordt gesneden, is niet hetzelfde als een driedimensionale handschoen. Het kruis van de duim en de vingertoppen, waar het breisel uitgerekt en dunner is, zijn meestal de zwakste punten - en de plaatsen waar bij echt werk de kans het grootst is dat er wordt gesneden.
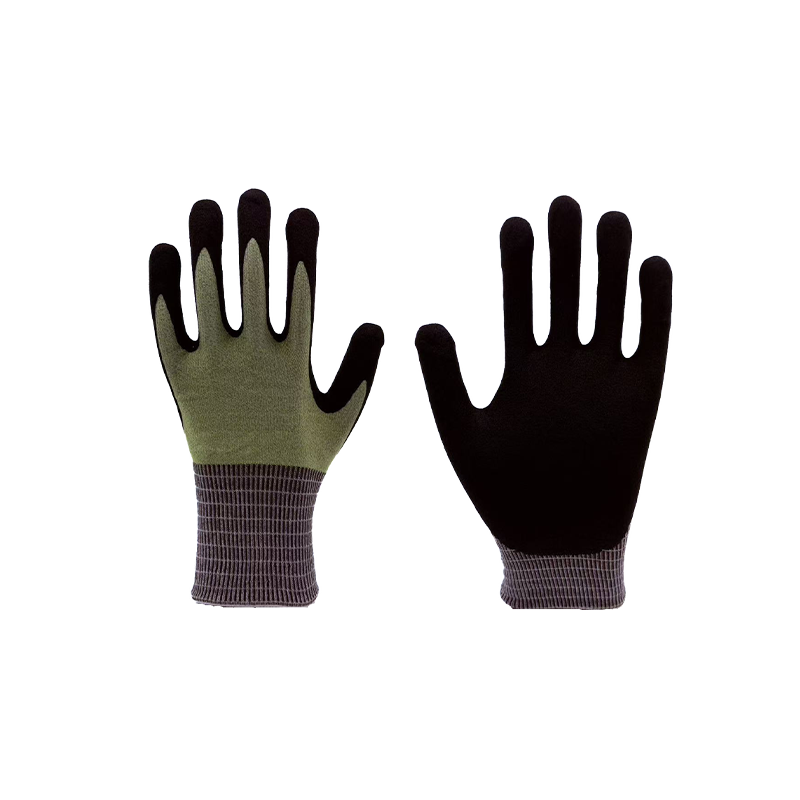
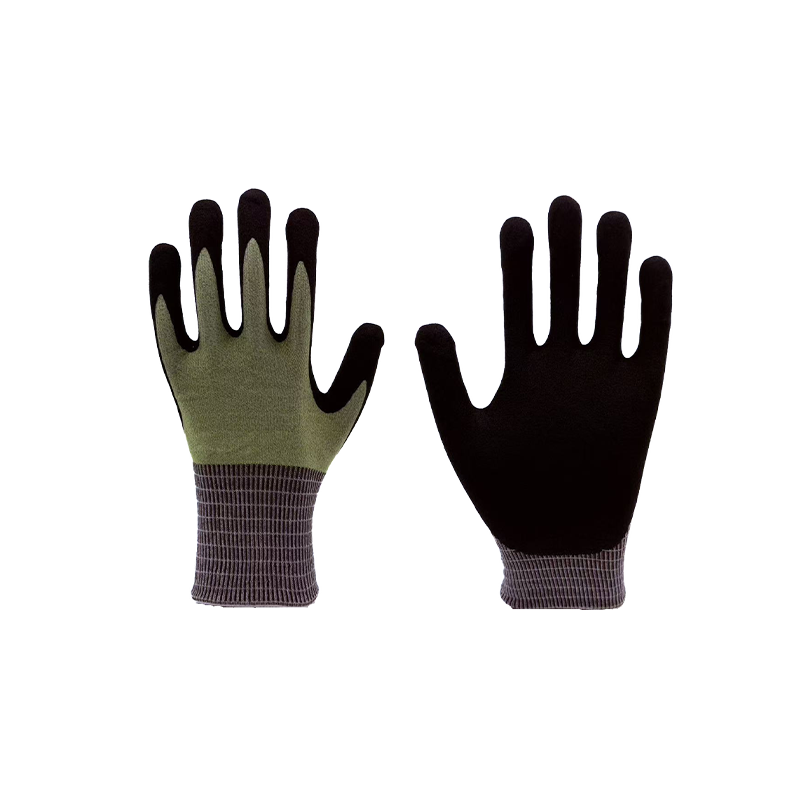 18-gauge grijze A5 snijbestendige handschoenen Bekijk deze 18-gauge grijze A5 snijbestendige handschoen wanneer u mechanische beschermingsopties vergelijkt; zichtbare details hebben alleen betrekking op de productidentiteit en vragen, niet op de volledige specificaties. Bekijk Product →
Slijtage, scheuren en perforaties komen samen in hetzelfde EN 388-rapport. Slijtage wordt geteld in cycli tot doorbraak op een Taber-wiel (niveaus 1 tot 4, van 100 tot 8.000 cycli), scheuring wordt gemeten in newton en lekke band in newton met behulp van een gestandaardiseerde sonde. Op zichzelf zien ze er klein uit; samen beslissen ze of een handschoen één dienst of één week overleeft.
Van laboratoriumresultaat tot productiespecificatie: waar de toleranties leven
Een passerend prototype is het begin van het werk, niet het einde. De echte output van R&D is een schriftelijke specificatie die een productielijn kan bevatten: vezelmengsel en garenaantal, naalddikte, steekdichtheid, voeringgewicht in grammen per vierkante meter, dompeldiepte, coatingopname per paar, uithardingstemperatuur en -tijd, en een handpalmdiktebereik.
Dan komt het onderdeel dat kopers zelden zien: de lijst met dingen die het aantal kunnen verschuiven nadat de specificatie is ondertekend:
- Variatie in garenpartij. Twee leveranciers kunnen beide "HPPE" met verschillende vasthoudendheid verzenden. Inkomende inspectie met achtergehouden garenmonsters vangt dit op voordat het de naalden bereikt.
- Naaldslijtage en steekdichtheid. Een enigszins los breisel vermindert het aantal vezeluiteinden per oppervlakte-eenheid en zorgt voor een meetbare prestatievermindering.
- Dompeldiepte en coatinggewicht. Een diepere nitrildip verbetert de slijtvastheid en grip, maar voegt gewicht toe, vermindert de beweeglijkheid en verandert hoe de handschoen zich gedraagt als hij nat is.
- Uitharding en vocht. Een te weinig uitgeharde coating blijft kleverig; overgedroogde voeringen worden broos. Alleen al de vochtigheid bij opslag kan het snijresultaat merkbaar beïnvloeden.
- Handschoengeometrie. Lengte, handpalmbreedte en duimhoek zijn dimensionale toleranties, en zij bepalen de pasvorm - die bepaalt hoe lang iemand de handschoen daadwerkelijk draagt, een veiligheidsvariabele die geen enkele benchtest meet.
Dit is de reden waarom gedisciplineerde fabrieken op drie punten testen: inkomend garen, eerste monsters van de lijn en voltooide partijen vóór verzending. Het middelpunt is waar de meeste problemen goedkoop worden opgelost; het laatste punt is waar ze niet langer het probleem van de klant zijn.
Chemische, hitte- en impacttests: de langzamere helft van een handschoenlaboratorium
Snijbescherming krijgt de aandacht, maar chemische en thermische tests duren langer, kosten meer en zorgen ervoor dat de claims vaak verkeerd worden gelezen.
Chemische weerstand onder EN ISO 374-1 gaat over permeatie, niet over spatten. Een staal wordt in een cel gemonteerd, de teststof wordt aan de ene kant aangebracht en het laboratorium meet hoe lang het duurt voordat het aan de andere kant detecteerbaar wordt. Type A vereist die prestatie tegen ten minste zes chemicaliën met een doorbraaktijd van 30 minuten of meer; Type B heeft er drie nodig; Type C, één. Via een aparte degradatietest wordt gecontroleerd of het materiaal na contact fysiek verandert.
Er zijn twee praktische waarschuwingen van toepassing. De permeatie wordt gemeten bij een gecontroleerde temperatuur, meestal rond de 22 tot 23 graden Celsius, en de doorbraaktijden nemen af naarmate de temperatuur stijgt. En een oplosmiddelmengsel is niet hetzelfde als de afzonderlijke componenten ervan, dus een Type A-beoordeling voor zes genoemde chemicaliën dekt niet automatisch het mengsel dat in uw proces wordt gebruikt.
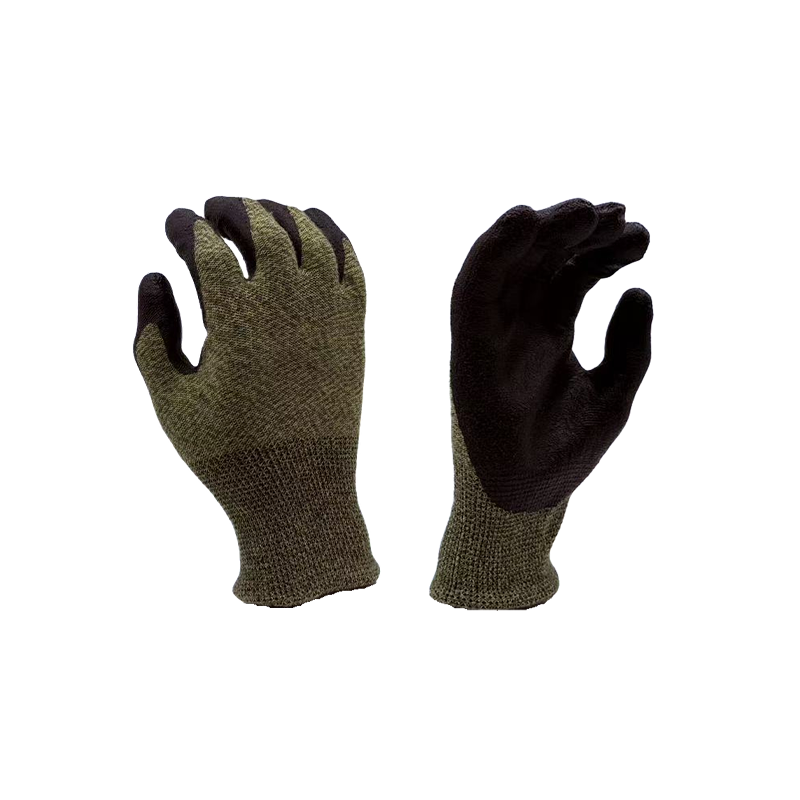 Type A-serie handschoenen voor chemische bescherming Explore Type A handschoenen voor chemische bescherming, inclusief 13-gauge aramide neopreen en PU-constructies op waterbasis, voor chemische productie-, petrochemische en laboratoriumtaken. Bekijk Product →
Hittetests volgens EN 407 rapporteren maximaal zes afzonderlijke eigenschappen, waaronder navlamtijd, contacthitte bij 100, 250, 350 en 500 graden Celsius, convectiewarmte, stralingswarmte en gesmolten metaalspatten. Eén enkele handschoen is zelden sterk in alle zes. Impacttests onder ANSI/ISEA 138 sorteren de dorsale bescherming in drie niveaus op basis van de piekovergebrachte kracht gemeten bij de knokkels en vingers, wat betekent dat de geometrie van het kussen net zo belangrijk is als de dikte van het kussen.
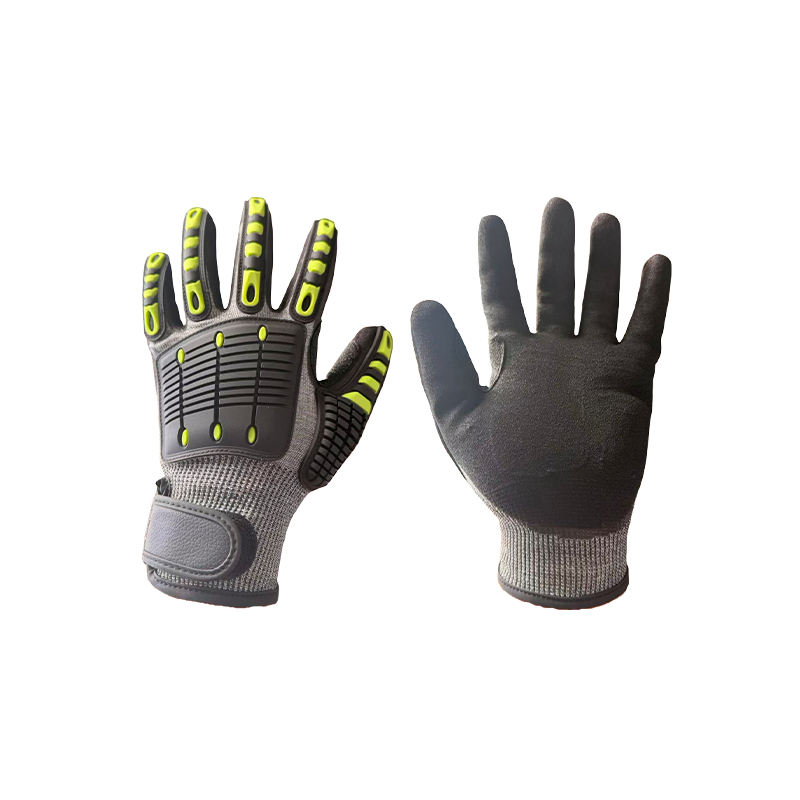
 Vlamvertragende en snijbestendige hittebestendige handschoenen Bekijk deze vlamvertragende en snijbestendige handschoen met de opties voor hittebescherming; gedetailleerde EN 407- en snijweerstandsspecificaties worden niet weergegeven. Bekijk Product →
Handschoentests, normen en wat het getal beweegt
Wanneer u twee datasheets vergelijkt, vergelijk dan zowel de methode als het resultaat. In de onderstaande tabel staan de tests vermeld die het vaakst op een gegevensblad voor handbescherming voorkomen, en de variabelen die stilletjes de uitkomst veranderen.
| Testen | Referentie standaard | Wat wordt gerapporteerd | Wat gewoonlijk het resultaat beïnvloedt |
|---|---|---|---|
| Snijweerstand | ASTM F2992 (TDM-100) en ISO 13997 | Kracht in gram (A1 tot A9) of in newton (A tot F) | Slijtage van het mes, spanning van het monster, hoeveelheid garen, vocht in het monster |
| Slijtage, scheur, lekke band | EN 388:2016 | Cycli naar doorbraak, scheurkracht, lekkracht | Laagdikte, schuurkorrel, couponvoorbereiding |
| Chemische permeatie | EN ISO 374-1 | Doorbraaktijd per chemische stof, type A, B of C | Temperatuur, mengsels, staaldikte en locatie |
| Hitte en vlam | EN 407 | Navlamtijd, contacthitte in graden Celsius, spatwaterdicht | Gewicht van de stof, vocht, wascycli |
| Impact | ANSI/ISEA 138 | Piek overgedragen kracht, niveau 1 tot 3 | Padgeometrie, welke knokkel wordt geraakt, temperatuur |
| Visuele en dimensionale QC | ISO 2859-1-bemonstering | Defectpercentage, lengte, handpalmdikte | Bemonsteringsplan, meetinstrument, wie meet |
Wat u moet vragen voordat u een handschoenspecificatie goedkeurt
Een korte lijst met vragen vertelt u binnen één e-mail of de R&D van een leverancier echt is:
- Werd het gerapporteerde niveau gemeten op de afgewerkte, gecoate handschoen of op de blote voering?
- Intern laboratorium of extern laboratorium, en welk laboratorium? Interne tests maken snelle iteratie mogelijk; een geaccrediteerde buitenstaander bevestigt dit onafhankelijk. Sterke fabrikanten gebruiken beide.
- Hoeveel exemplaren, uit hoeveel productiepartijen, en op welke datum getest?
- Kunt u kalibratiegegevens zien: aantal messen op de snijtester, kalibratiedatum van de loadcel, conditionering van monsters vóór het testen?
- Worden de bewaarde monsters bewaard op lotnummer, en voor hoe lang?
- Welke hertesten worden veroorzaakt door een verandering: nieuwe garenleverancier, nieuwe naalddikte, nieuwe dompellijn, nieuw uithardingsprofiel?
- Welk acceptatieniveau wordt toegepast op visuele en dimensionale defecten, en wie ondertekent het rapport vóór verzending?
Als u nog steeds de specificatie zelf definieert, kunt u deze handleiding raadplegen snijbestendige handschoenen kiezen doorloopt het matchen van niveaus met taken in meer detail.
Veelgestelde vragen
Kan één handschoen zowel een ANSI-snijniveau als een EN-snijniveau hebben?
Ja, en veel hoogwaardige liners doen dat ook, maar het zijn afzonderlijke resultaten van afzonderlijke methoden. Vraag bij welke standaard elk nummer hoort voordat je het met een ander product vergelijkt.
Is een hoger snijniveau altijd beter?
Nee. Hogere niveaus betekenen meestal zwaardere voeringen, dikkere coatings en minder behendigheid, en behendigheid bepaalt of de handschoen überhaupt wordt gedragen. Snijweerstand zegt ook niets over lekrijden, chemische permeatie of hitte.
Hoe vaak moet een productiepartij opnieuw worden getest?
Voor chemicaliën- en warmteclaims is per partij de veilige uitgangswaarde. Voor snijden is per lot of per gedefinieerde batch gebruikelijk, plus een hertest wanneer garen-, dikte-, coating- of uithardingsinstellingen veranderen.
Waarom voelen twee handschoenen met hetzelfde A5-label zo verschillend aan?
Omdat het label één gemeten eigenschap beschrijft. Het gewicht, de dikte, het coatingmateriaal, de dipdiepte en de afmetingen van de voering variëren allemaal onafhankelijk - en dat is wat operators voelen na vier uur dragen.
Waar testen past op de fabrieksvloer
Een laboratorium helpt alleen als het naast de productielijn zit. De fabrikant achter deze locatie produceert sinds 2010 handbescherming in Rugao, Jiangsu en opereert sinds 2013 als een geïntegreerde onderzoeks-, productie-, kwaliteitsinspectie- en after-salesorganisatie op een terrein van 10.000 vierkante meter met 4.500 vierkante meter productieruimte en een eigen laboratorium. Het assortiment loopt van ANSI A2 tot A8 snijbescherming via gedompelde, mechanische, thermische en chemische handschoenen, plus mouwen en armbescherming, zodat aan een specificatie kan worden voldaan vanuit één bron in plaats van samengesteld uit meerdere.
De locatie bevindt zich in de Yangtze River Delta in de buurt van Shanghai, waardoor de monsterzendingen en verificatiecycli door derden kort zijn. Als u wilt zien hoe aan een specifiek snijniveau, coating of chemische claim kan worden voldaan, vraag een offerte aan met uw aanvraaggegevens en de normen waaraan u moet voldoen.