

Wanneer een partij snijbestendige handschoenen defect raakt op de productielijn van een klant, blijven de kosten zelden beperkt tot de afgekeurde voorraad. Verloren productietijd, lacunes in de veiligheidsvoorschriften en de last van het opnieuw inkopen stapelen zich snel op. Uit ons werk als fabrikant van beschermende handschoenen, die onze eigen fabriek in Rugao, Jiangsu exploiteert, blijkt dat de hoofdoorzaak van de meeste mislukte leveringen niet een gebrekkig handschoenontwerp is, maar een ontbrekende schakel tussen een gecertificeerd monster en een volumeverzending. Er bestaan een gedisciplineerde fabrieksaudit voor snijbestendige handschoenen en een werkend kwaliteitscontrolesysteem om deze kloof te dichten. De conclusie is eenvoudig: controleer de fabriek op consistentie, niet op één indrukwekkend monster.
Waarom een fabrieksaudit meer betekent dan een laboratoriumtest
Normen zoals ANSI/ISEA 105 en EN 388 beschrijven wat een handschoen kan doen onder laboratoriumomstandigheden. Ze garanderen niet dat de volgende duizend paren zich op dezelfde manier zullen gedragen. Een fabrieksaudit beantwoordt een andere vraag: kan deze fabrikant de gecertificeerde prestaties op volume herhalen?
Een gestructureerde audit beoordeelt gedocumenteerde procedures, machinekalibratiegegevens en gedefinieerde inspectiepunten. Het laat ook zien hoe de fabriek reageert als er iets niet aan de specificaties voldoet. Een faciliteit die bijvoorbeeld handschoenen weegt tijdens het breien, vangt de drift van de garenspanning op voordat deze invloed heeft op de eindproducten. Een faciliteit die pas aan het einde test, ontdekt problemen nadat het materiaal en de arbeid al zijn besteed.
In een goed beheerde fabriek worden kwaliteitsproblemen vroegtijdig opgemerkt. Het onderstaande diagram toont een typische verdeling van waar defecten die uiteindelijk de afgewerkte handschoen aantasten, voor het eerst worden ontdekt in de productiestroom.
Aandeel snijbestendige handschoendefecten die voor het eerst werden ontdekt tijdens elke inspectiefase (illustratief patroon).
Belangrijke gebieden die behandeld moeten worden tijdens een fabrieksaudit voor snijbestendige handschoenen
Een effectieve audit traceert de waardeketen van vezel tot verpakt karton. Kopers moeten het bezoek rond vier kerngebieden structureren: inkomend materiaal, breien, dompelen of coaten, en eindinspectie. Elk gebied heeft zijn eigen acceptatiecriteria en zijn eigen faalwijzen.
| Controlegebied | Verificatiepunten | Productie-impact |
|---|---|---|
| Inkomend material | Vezeltype en denier, batchrecords van coatingverbindingen, leverancierscertificaten | Garenvervanging verandert de snijprestaties, zelfs als het label hetzelfde blijft |
| Breien process | Machinemeter, steekdichtheid, bemonsteringsintervallen voor handschoengewicht | Een kleine spanningsafwijking beïnvloedt de naadloze integriteit van de handschoen en de uiteindelijke snijscore |
| Dompelen of coaten | Viscositeit van de slurry, verblijftijd, oventemperatuurprofiel, uithardingsduur | Coatingdikte en hechting zorgen voor grip, slijtage en gemeten snijprestaties |
| Finale inspection | Bemonstering van de snijweerstand, maatcontroles, visuele inspectie en etiketteringsinspectie | Bevestigt batchgedrag vóór verpakking en verzending |
Het auditrapport moet vastleggen wat er bij elke poort is waargenomen, en niet alleen of de fabriek een kwaliteitshandboek heeft. De praktijktest is eenvoudig: kan de operator op elk station de acceptatiecriteria beschrijven zonder een muurposter te lezen?
Normen voor snijweerstand: wat de audit zou moeten bevestigen
Snijweerstand is geen enkel getal. Noord-Amerikaanse kopers vertrouwen op ANSI/ISEA 105, die de prestaties van A1 tot A9 rangschikt. Europese kopers gebruiken EN 388, die een numerieke schaal rapporteert van niveau 1 tot 5. De twee systemen gebruiken verschillende testprincipes, dus een handschoen die goed presteert onder de ene norm kan zich onder de andere anders gedragen. De audit moet bevestigen tegen welke standaard de fabriek is gecertificeerd en of het testrapport de huidige productielijn omvat.
| Aspect | ANSI/ISEA 105 (2016) | EN 388 (2016) |
|---|---|---|
| Snijniveauschaal | A1 tot A9 | Niveau 1 tot 5 |
| Testprincipe | Tomodynamometer, meet gram snijkracht | Coup-test, meet de snij-index tegen een roterend mes |
| Gemeenschappelijke industriële specificatie | A4 tot A6 voor het verwerken van metaal en glas | Niveau 3 tot 5 voor vergelijkbare blootstelling |
| Rapporteer dekking | Palm en soms volledige handschoen | Meerdere monsters uit verschillende handschoengebieden |
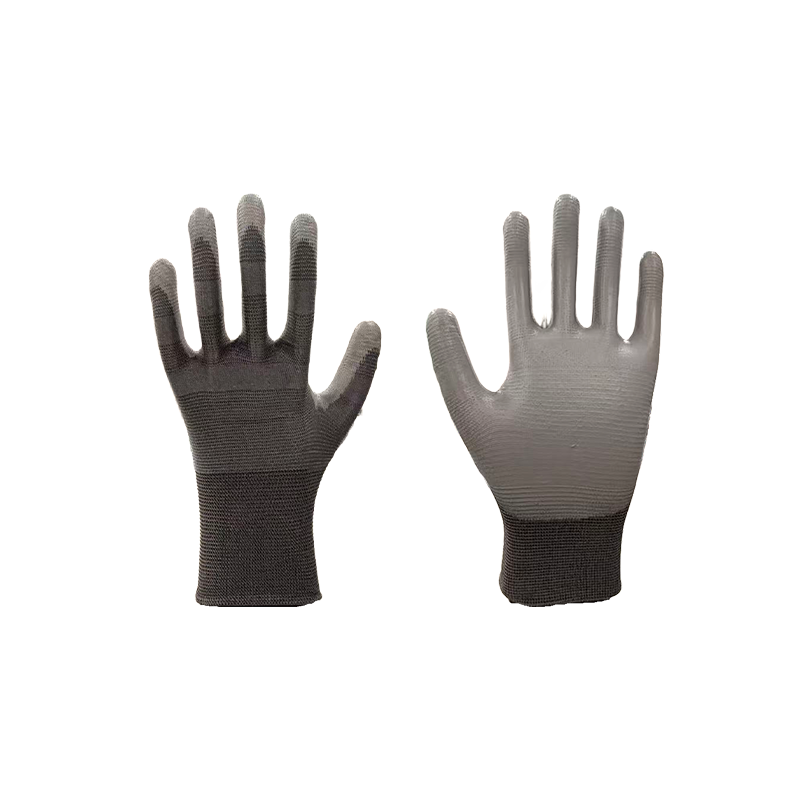
Wanneer een specificatie A5-snijweerstand vereist, moet de fabriek testrapporten kunnen tonen van dezelfde productielijn die wordt gecontroleerd, en niet slechts een monster dat maanden eerder naar een laboratorium is gestuurd. Een goed voorbeeld van dit niveau is de 13-gauge A5 grijze hoogwaardige snijbestendige handschoen, een kernartikel in ons eigen assortiment. Voordat een specificatie wordt vastgelegd, moeten kopers ook het verschil begrijpen tussen snijbestendige en snijbestendige terminologie, een onderwerp dat wordt behandeld in onze industrie gids .
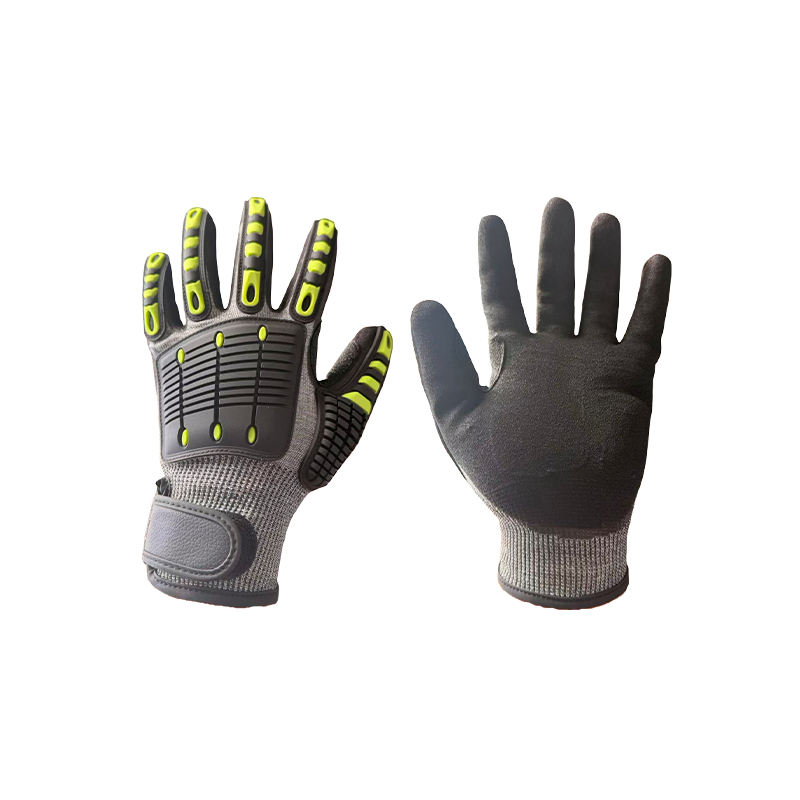
 13-Gauge A5 grijze hoogwaardige snijbestendige handschoenen Deze gebreide handschoen met lychee-patroon en nitrilschuimcoating biedt EN388 niveau E snijbescherming, waarbij flexibiliteit, grip en slijtvastheid in evenwicht worden gebracht voor precisie- en logistieke taken. Bekijk Product →
Kwaliteitscontrolepunten in de hele productiestroom
Kwaliteitscontrole in een fabriek voor snijbestendige handschoenen moet een reeks poorten zijn, en geen enkele eindtest. De volgende controlepunten zijn het minimum voor een betrouwbare supply chain:
- Inspectie van inkomend materiaal: controleer het vezeltype, denier en de coatingsamenstelling aan de hand van de aankoopspecificatie.
- Bemonstering van het breiproces: meet het handschoengewicht en de steekdichtheid op vaste intervallen om machinedrift te detecteren.
- Controles van coatingtoepassingen: controleer de viscositeit van de slurry, de dompeltijd en de uithardingstemperatuur.
- Snijweerstandstesten: voer op geplande basis productiemonsters uit volgens de relevante norm.
- Verificatie van afmetingen en naden: controleer lengte, manchetstijl en eventuele naadconstructies.
- Laatste visuele inspectie en verpakking: sorteer defecte handschoenen en bevestig de nauwkeurigheid van het etiket.
Elke poort moet een gedefinieerd bemonsteringsplan hebben. Een fabriek die één paar per batch test, voert geen kwaliteitscontrole uit; het voert een gebaar uit. Het onderstaande diagram toont de typische verdeling van defecten die tijdens de eindinspectie zijn waargenomen bij de productie van gecoate snijbestendige handschoenen.
- Coatingholten 30%
- Maatafwijking 25%
- Steek- of breifouten 20%
- Oppervlakteverontreiniging 15%
- Overige 10%
Coating- en afwerkingskwaliteit: de tweede helft van het verhaal
De coating op de handpalm onderscheidt vaak een handschoen die slechts snijbestendig is, van een handschoen die praktisch gedurende een volledige dienst kan worden gedragen. Coatingchemie, viscositeit, verblijftijd en uithardingsprofiel hebben allemaal invloed op de grip, slijtvastheid en de uiteindelijk gemeten snijprestaties. De audit moet verifiëren dat deze parameters voor elk product zijn gedocumenteerd en in het productiedossier worden gevolgd.
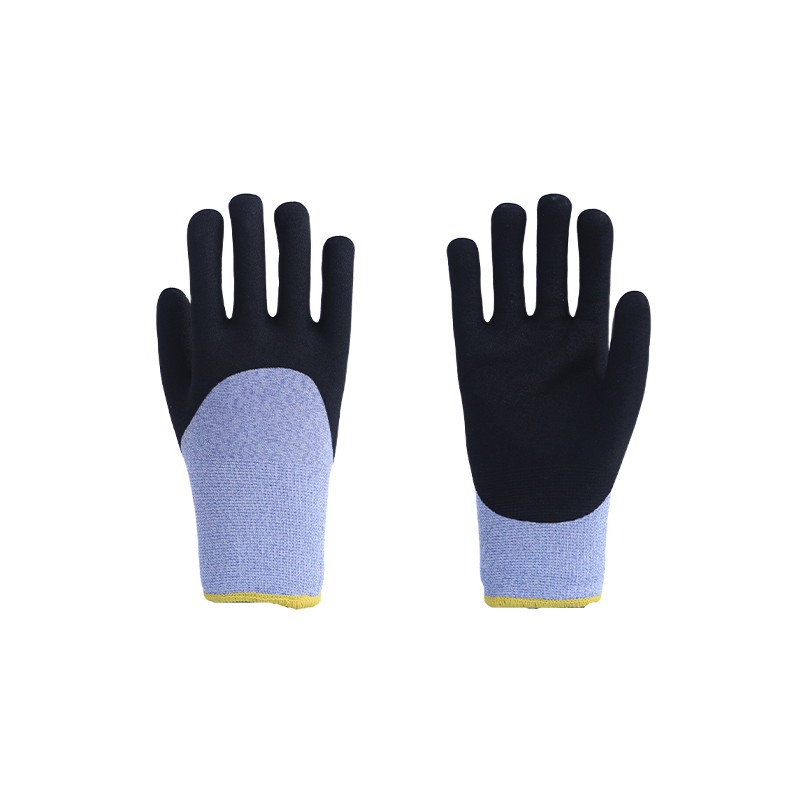
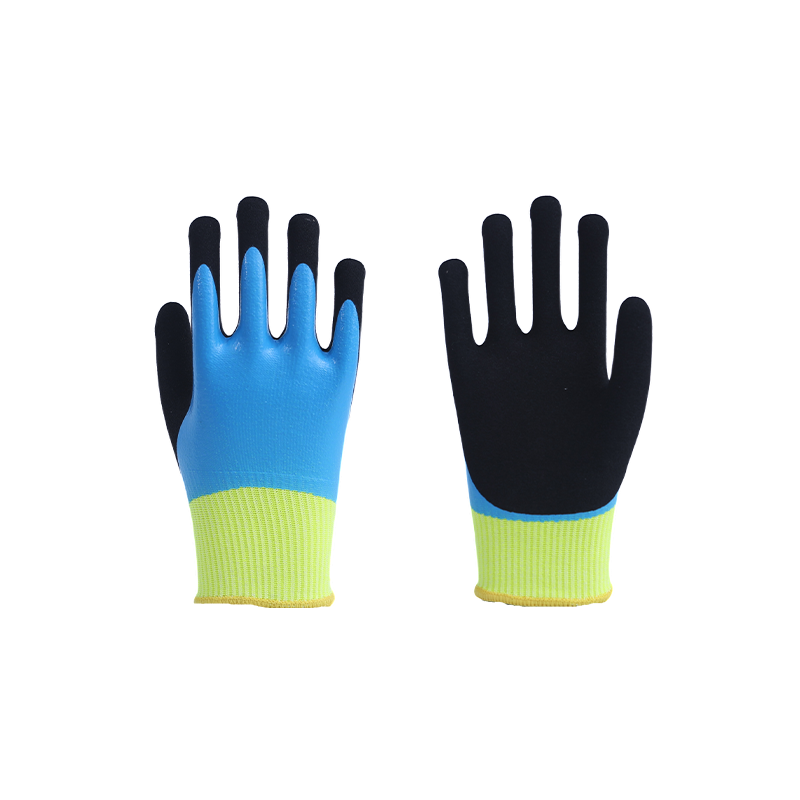
Voor toepassingen waarbij blootstelling van het mes wordt gecombineerd met ruwe oppervlakken of olieachtige onderdelen, verandert de coatingstrategie de economische aspecten van de handschoen. Onze snijbestendige, volledig ondergedompelde schuurhandschoen is een relevant voorbeeld: het basis-HPPE-garen zorgt voor de snijkwaliteit, terwijl de schurende coating de slijtvastheid draagt. Als de coatingtoepassing niet wordt gecontroleerd, erft de koper een handschoen die al vroeg in gebruik faalt.
 Snijbestendige, volledig ondergedompelde schuurhandschoenen Een 15-gauge, volledig gedompelde, matte handschoen die HPPE, glasvezel en polyester combineert voor A4-snij- en schuurweerstand van niveau 4, geschikt voor het hanteren van olieachtige of ruwe oppervlakken. Bekijk Product →
Rode vlaggen bij een fabrieksaudit voor snijbestendige handschoenen
- Etiketten met een certificeringsnorm zonder bijbehorend testrapport voor de daadwerkelijke productielijn.
- Geen batchtraceerbaarheid: de fabriek kan een voltooide batch niet koppelen aan de binnenkomende materiaalregistratie.
- Inspectiestations zonder gedefinieerde criteria voor slagen of falen.
- Coatingparameters die worden aangepast door de ervaring van de operator in plaats van door gedocumenteerde procesinstellingen.
- Snijtestapparatuur die nooit is gekalibreerd of geen kalibratiegegevens heeft.
- Verschillende antwoorden over de bemonsteringsfrequentie van verkoop-, productie- en kwaliteitspersoneel.
Eén enkele rode vlag diskwalificeert niet noodzakelijkerwijs een fabriek, maar twee of meer moeten worden beschouwd als een duidelijk waarschuwingssignaal.
Wanneer de audit geavanceerde productiemogelijkheden onthult
Kopers die bescherming boven A5 nodig hebben, zoeken vaak naar composietgarens, schokbescherming of meerlaagse handpalmversterking. Deze constructies maken het breien, vormen en inspecteren ingewikkelder. Bij de audit moet worden onderzocht hoe de fabriek met die complexiteit omgaat, omdat dezelfde discipline geldt voor eenvoudigere producten.
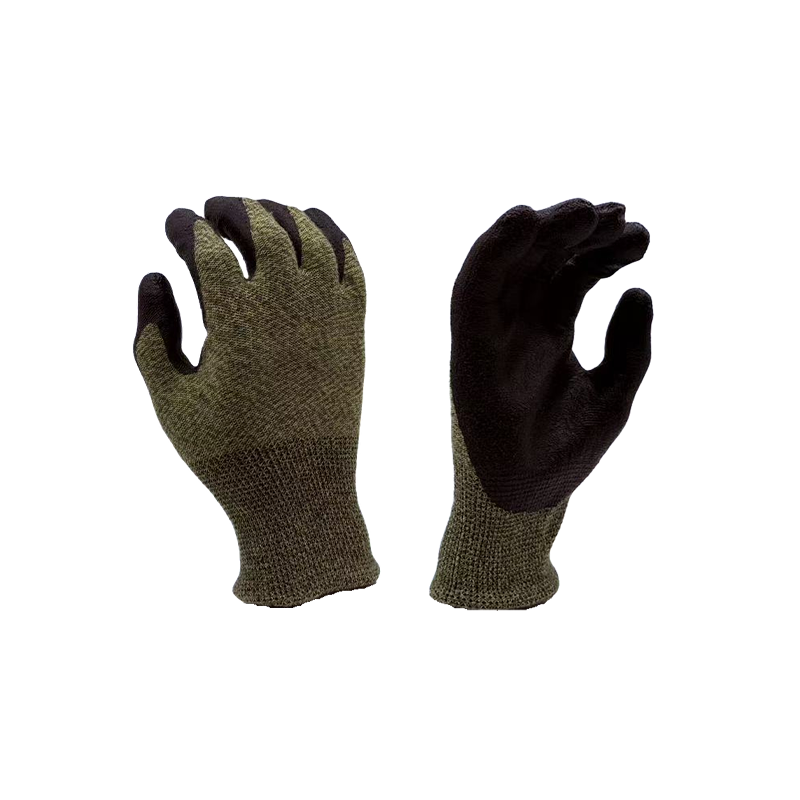
A6-snijbestendige handschoenen met TPR-schokabsorptie vereisen bijvoorbeeld een gietstap en een visuele controle van de uitlijning van de pads na montage. Als een fabriek gecontroleerde productie op dit complexiteitsniveau demonstreert, zal de basislijn van snijbestendige handschoenen waarschijnlijk dezelfde kwaliteitsdiscipline volgen.
 A6 Snijbestendige TPR schokabsorberende handschoenen Deze handschoen is voorzien van een 18-gauge voering met wolfraamvezel voor A6-snijweerstand, TPR-impactstrips en palmvulling, en is geschikt voor risicovolle metaalbewerkings- en reddingsoperaties. Bekijk Product →
Een audit is geen eenmalige gebeurtenis. Na een succesvolle audit moeten de koper en de fabriek overeenstemming bereiken over de bemonsteringsfrequentie, documentatienormen en communicatiekanalen. Deze voortdurende kwaliteitscontrole maakt van een goede fabriek een betrouwbare leverancier.
We volgen dit principe op onze eigen productielijnen in Jiangsu en verwelkomen kopers die het proces zelf willen verifiëren. Als u vragen heeft over onze testprocedures of een auditplan wilt bespreken, is ons team bereikbaar via de contactpagina .
Veelgestelde vragen
Wat is het verschil tussen een fabrieksaudit en een kwaliteitsinspectie?
Een audit evalueert het algehele systeem van de fabriek: procedures, documentatie, traceerbaarheid en procescontrole. Bij een inspectie wordt vastgesteld dat een specifieke partij voldoet aan de afgesproken specificaties. Beide zijn nodig voor een betrouwbare inkoop van snijbestendige handschoenen.
Hoe vaak moet een fabriek voor snijbestendige handschoenen worden gecontroleerd?
Minimaal één keer per jaar bij een gevestigde leverancier en vóór de eerste grote order bij een nieuwe leverancier. Een grote lijnwijziging, een overname of een hoog percentage non-conformiteiten zou aanleiding moeten geven tot een aanvullende audit.
Garandeert een fabrieksaudit dat elke handschoen snijbestendig is?
Geen enkele audit kan elke afzonderlijke eenheid garanderen. Een goed uitgevoerde audit vermindert het risico door te verifiëren dat het productieproces geschikt is, de apparatuur is gekalibreerd en het bemonsteringsplan agressief genoeg is om afwijkingen op te vangen vóór verzending.
Welk snijweerstandsniveau moet ik opgeven voor het hanteren van metaal?
Voor licht plaatwerk en algemene montage is A4 t/m A5 een gangbaar assortiment. Voor zwaar stempelwerk, het hanteren van glas en scherpe randen is A6 en hoger geschikter. De audit moet verifiëren dat de testmethode van de fabriek overeenkomt met uw streefniveau.